


Phân Biệt Mạ Kẽm Nhúng Nóng, Mạ Kẽm Điện Phân, Mạ Kẽm Cơ Học
Mạ kẽm nhúng nóng, mạ kẽm điện phân và mạ kẽm cơ học khác nhau ở nguyên lý, độ dày lớp mạ, khả năng chống ăn mòn và nguy cơ giòn hydro. Xem so sánh chi tiết và cách chọn phù hợp.
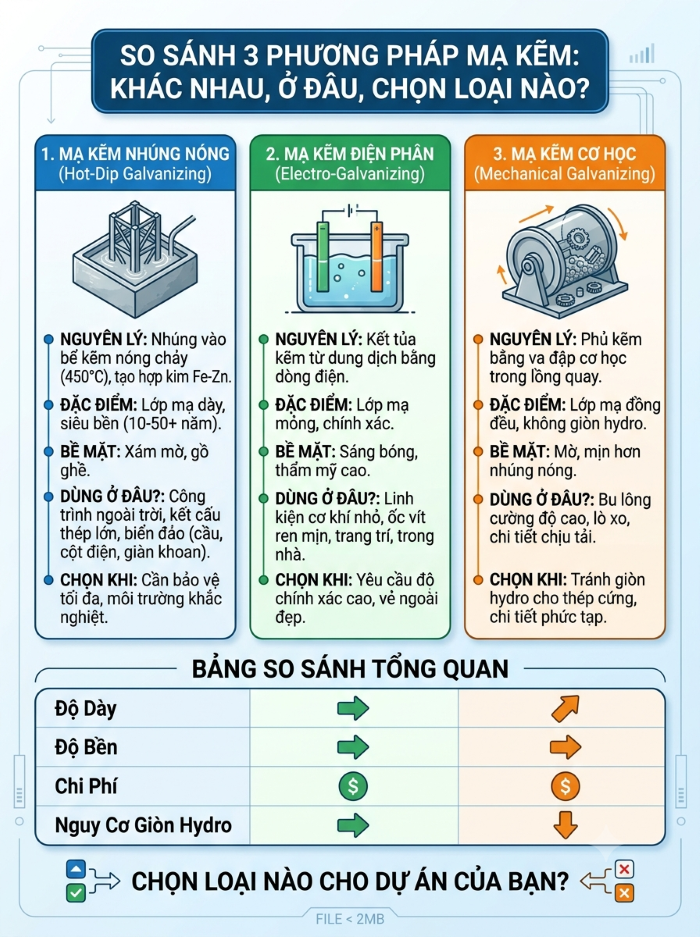
Giới thiệu nhanh
Mạ kẽm nhúng nóng, mạ kẽm điện phân và mạ kẽm cơ học là ba phương pháp phủ kẽm phổ biến nhất để bảo vệ chi tiết thép khỏi ăn mòn, nhưng khác nhau đáng kể về nguyên lý thực hiện, độ dày lớp mạ, độ chính xác kích thước và đặc biệt là nguy cơ gây giòn hydro cho vật liệu — yếu tố quan trọng với bulong cấp bền cao.
Trả lời nhanh: Mạ kẽm nhúng nóng phù hợp kết cấu thép ngoài trời cần chống ăn mòn mạnh, ít quan trọng về độ chính xác kích thước. Mạ kẽm điện phân phù hợp chi tiết nhỏ cần độ chính xác cao, dùng trong môi trường ít khắc nghiệt. Mạ kẽm cơ học là lựa chọn ưu tiên cho bulong cấp bền cao (10.9, 12.9 trở lên) vì hầu như không gây giòn hydro.
Bảng so sánh nhanh (Fact Sheet)
|
Tiêu chí |
Mạ kẽm nhúng nóng (Hot-Dip) |
Mạ kẽm điện phân (Electro-galvanizing) |
Mạ kẽm cơ học (Mechanical Galvanizing) |
|
Nguyên lý |
Nhúng chi tiết vào bể kẽm nóng chảy (~450°C), tạo lớp hợp kim kẽm-sắt |
Dùng dòng điện để kết tủa kẽm từ dung dịch điện phân lên bề mặt chi tiết |
Kẽm dạng bột được va đập cơ học (bằng bi thủy tinh) bám lên bề mặt trong thùng quay, không dùng nhiệt hay điện |
|
Độ dày lớp mạ điển hình |
Khoảng 45–150 micromet tùy tiêu chuẩn và độ dày vật liệu nền |
Khoảng 5–25 micromet, mỏng hơn đáng kể |
Khoảng 10–100 micromet, có thể điều chỉnh theo yêu cầu |
|
Bề mặt hoàn thiện |
Xám xỉn, hơi sần, độ dày không đều tuyệt đối ở các góc cạnh |
Sáng bóng, mịn, đồng đều, giữ được dung sai kích thước chính xác |
Bề mặt mờ, tương đối đồng đều kể cả trong lỗ ren và góc khuất |
|
Nguy cơ giòn hydro (hydrogen embrittlement) |
Thấp hơn mạ điện phân do không qua quá trình điện phân |
Cao hơn, đặc biệt với bulong cấp bền cao (10.9, 12.9), thường cần ủ khử hydro sau mạ |
Rất thấp/gần như không có do là quy trình nguội, không sinh hydro nguyên tử |
|
Khả năng chống ăn mòn |
Rất tốt, phù hợp môi trường ngoài trời khắc nghiệt lâu dài |
Trung bình, phù hợp môi trường trong nhà hoặc ít khắc nghiệt |
Tốt, tương đương hoặc gần bằng mạ nhúng nóng tùy độ dày lớp mạ |
|
Ảnh hưởng đến dung sai ren/lỗ |
Có thể làm ren bị dày lên, đôi khi cần ta-rô lại ren sau mạ |
Ít ảnh hưởng nhờ lớp mạ mỏng, giữ dung sai ren chính xác |
Kiểm soát được độ dày tương đối tốt, ít ảnh hưởng dung sai hơn mạ nhúng nóng |
|
Ứng dụng phổ biến |
Kết cấu thép ngoài trời, cột điện, lan can, khung nhà xưởng, bulong neo |
Vít, bulong, phụ kiện nhỏ cần độ chính xác cao, dùng trong nhà hoặc ít ăn mòn |
Bulong cấp bền cao (10.9, 12.9) cần chống giòn hydro, chi tiết chịu lực quan trọng |
Mạ kẽm nhúng nóng (Hot-Dip Galvanizing) là gì?
Mạ kẽm nhúng nóng là quá trình nhúng chi tiết thép đã làm sạch bề mặt vào bể kẽm nóng chảy ở nhiệt độ khoảng 450 độ C. Kẽm phản ứng với sắt trên bề mặt thép tạo thành các lớp hợp kim kẽm-sắt liên kết chắc chắn, phía ngoài cùng là lớp kẽm nguyên chất. Nhờ cơ chế bảo vệ kép — vừa là lớp bảo vệ vật lý (barrier) vừa là kẽm hy sinh (sacrificial protection) khi lớp mạ bị trầy xước — mạ kẽm nhúng nóng cho khả năng chống ăn mòn rất tốt và bền lâu, đặc biệt phù hợp với kết cấu thép ngoài trời.
Mạ kẽm điện phân (Electro-galvanizing) là gì?
Mạ kẽm điện phân (hay mạ kẽm điện giải) sử dụng dòng điện để kết tủa các ion kẽm từ dung dịch điện phân lên bề mặt chi tiết thép đóng vai trò cực âm (cathode). Quá trình này diễn ra ở nhiệt độ phòng, cho lớp mạ mỏng, sáng bóng và đồng đều, giữ được dung sai kích thước chính xác — phù hợp với các chi tiết nhỏ, có ren hoặc yêu cầu độ chính xác cao như vít, bulong tiêu chuẩn thông thường.
Mạ kẽm cơ học (Mechanical Galvanizing) là gì?
Mạ kẽm cơ học là quá trình phủ kẽm lên bề mặt chi tiết bằng cách va đập cơ học: chi tiết, bột kẽm và các viên bi thủy tinh nhỏ được cho vào thùng quay cùng nhau, lực va đập liên tục khiến các hạt kẽm bám dính và dàn đều lên bề mặt chi tiết. Vì không sử dụng nhiệt độ cao hay dòng điện, đây được xem là quy trình "nguội", giúp tránh được nguy cơ giòn hydro — vốn là rủi ro đáng lo ngại với mạ kẽm điện phân trên bulong cấp bền cao.
Khác nhau ở đâu? (So sánh chi tiết)
1. Về nguy cơ giòn hydro — yếu tố quan trọng nhất với bulong cấp bền cao
Giòn hydro (hydrogen embrittlement) là hiện tượng nguyên tử hydro sinh ra trong quá trình mạ (đặc biệt là mạ điện phân) khuếch tán vào cấu trúc thép, làm giảm độ dẻo và có thể gây nứt gãy đột ngột sau một thời gian chịu tải, dù bulong không có dấu hiệu hư hỏng bên ngoài. Rủi ro này tăng theo cấp bền của bulong — với bulong cấp 10.9, 12.9 thường được khuyến cáo hạn chế mạ điện phân, hoặc phải qua công đoạn ủ khử hydro (baking) ngay sau khi mạ. Mạ kẽm nhúng nóng có nguy cơ thấp hơn do không qua điện phân, còn mạ kẽm cơ học được xem là an toàn nhất về mặt này vì hoàn toàn không dùng điện hay phản ứng hóa học sinh hydro.
2. Về độ dày và độ chính xác kích thước
Mạ kẽm nhúng nóng cho lớp mạ dày nhất nhưng khó kiểm soát đồng đều tuyệt đối, đặc biệt ở các góc cạnh hoặc lỗ ren nhỏ, đôi khi cần ta-rô lại ren sau khi mạ. Mạ kẽm điện phân cho lớp mạ mỏng và đồng đều nhất, gần như không ảnh hưởng đến dung sai ren. Mạ kẽm cơ học ở mức trung gian, có thể điều chỉnh độ dày theo yêu cầu và tương đối đồng đều kể cả trong các góc khuất, lỗ ren.
3. Về khả năng chống ăn mòn
Mạ kẽm nhúng nóng và mạ kẽm cơ học (khi đạt độ dày phù hợp) đều cho khả năng chống ăn mòn tốt, phù hợp môi trường ngoài trời. Mạ kẽm điện phân có lớp mạ mỏng hơn nên khả năng chống ăn mòn thường thấp hơn, phù hợp hơn với ứng dụng trong nhà hoặc môi trường ít khắc nghiệt, trừ khi được xử lý thêm lớp phủ crômat hoặc sealant bổ sung.
4. Về chi phí và quy mô sản xuất
Mạ kẽm nhúng nóng thường phù hợp với chi tiết lớn, kết cấu thép hoặc lô hàng số lượng lớn do đặc thù bể mạ công nghiệp. Mạ kẽm điện phân phù hợp sản xuất hàng loạt chi tiết nhỏ với chi phí trên mỗi đơn vị thấp. Mạ kẽm cơ học thường có chi phí cao hơn mạ điện phân ở cùng quy mô, nhưng được chấp nhận cho các ứng dụng đòi hỏi độ an toàn cao nơi rủi ro giòn hydro là không thể chấp nhận.
Nên chọn loại mạ nào?
|
Nhu cầu sử dụng |
Loại mạ kẽm nên chọn |
|
Kết cấu thép ngoài trời, cột điện, khung nhà xưởng |
Mạ kẽm nhúng nóng |
|
Vít, bulong tiêu chuẩn cấp bền thấp/trung bình (4.6–8.8), dùng trong nhà |
Mạ kẽm điện phân |
|
Bulong cấp bền cao (10.9, 12.9) chịu tải quan trọng, cần tránh giòn hydro |
Mạ kẽm cơ học (hoặc mạ nhúng nóng nếu phù hợp thiết kế) |
|
Chi tiết có ren chính xác, dung sai chặt, không muốn ta-rô lại sau mạ |
Mạ kẽm điện phân hoặc mạ kẽm cơ học kiểm soát độ dày phù hợp |
|
Kết cấu chịu tải động, rung động, môi trường ăn mòn trung bình đến cao |
Mạ kẽm cơ học hoặc mạ kẽm nhúng nóng tùy yêu cầu độ chính xác kích thước |
Với bulong cấp bền từ 10.9 trở lên dùng trong kết cấu chịu tải quan trọng, nên tham khảo khuyến nghị của tiêu chuẩn liên quan (ví dụ ASTM F2329 cho mạ kẽm cơ học, ASTM A153 cho mạ nhúng nóng) và ý kiến kỹ sư vật liệu trước khi chọn phương pháp mạ, do rủi ro giòn hydro có thể dẫn đến hỏng hóc đột ngột khó phát hiện trước.
Câu hỏi thường gặp
Vì sao mạ kẽm điện phân được xem là rủi ro hơn với bulong cấp bền cao?
Vì quá trình điện phân có thể sinh ra nguyên tử hydro khuếch tán vào cấu trúc thép, và thép cường độ cao (như bulong 10.9, 12.9) nhạy cảm hơn với hiện tượng giòn hydro, có thể dẫn đến nứt gãy trễ sau một thời gian chịu tải mà không có dấu hiệu cảnh báo trước.
Mạ kẽm cơ học có chống ăn mòn tốt bằng mạ kẽm nhúng nóng không?
Có thể đạt hiệu quả gần tương đương nếu kiểm soát độ dày lớp mạ phù hợp, nhưng về tổng thể mạ kẽm nhúng nóng vẫn thường được xem là bền vững hơn cho môi trường ngoài trời khắc nghiệt lâu dài nhờ lớp hợp kim kẽm-sắt liên kết chắc chắn.
Ren bulong sau khi mạ kẽm nhúng nóng có cần xử lý gì thêm không?
Có thể cần ta-rô lại ren (over-tapping) vì lớp mạ dày có thể làm ren dày lên đáng kể so với kích thước ban đầu, ảnh hưởng đến khả năng vặn khớp với đai ốc tiêu chuẩn.
Ủ khử hydro sau mạ điện phân là gì?
Là công đoạn nung chi tiết đã mạ ở nhiệt độ vừa phải trong một khoảng thời gian nhất định để hydro nguyên tử khuếch tán thoát ra khỏi cấu trúc thép, nhằm giảm nguy cơ giòn hydro trước khi đưa vào sử dụng, thường bắt buộc với bulong cấp bền cao được mạ điện phân.
Có thể dùng mạ kẽm nhúng nóng cho bulong cấp bền rất cao (12.9) không?
Về mặt giòn hydro, mạ nhúng nóng an toàn hơn mạ điện phân, nhưng một số tiêu chuẩn và nhà sản xuất vẫn khuyến cáo thận trọng hoặc ưu tiên mạ kẽm cơ học cho bulong cấp bền rất cao; nên tham khảo khuyến nghị cụ thể của tiêu chuẩn áp dụng và nhà sản xuất bulong.
Kết luận
Mạ kẽm nhúng nóng, mạ kẽm điện phân và mạ kẽm cơ học khác nhau chủ yếu ở nguyên lý thực hiện, độ dày lớp mạ, độ chính xác kích thước và đặc biệt là nguy cơ giòn hydro. Mạ nhúng nóng phù hợp kết cấu thép ngoài trời cần chống ăn mòn mạnh; mạ điện phân phù hợp chi tiết nhỏ cần độ chính xác cao trong môi trường ít khắc nghiệt; còn mạ kẽm cơ học là lựa chọn an toàn hơn cho bulong cấp bền cao nhờ hầu như không gây giòn hydro. Chọn đúng phương pháp mạ theo cấp bền vật liệu và điều kiện sử dụng thực tế là yếu tố quan trọng để đảm bảo cả độ bền ăn mòn lẫn an toàn cơ học của chi tiết.
Nguồn tham khảo: Kiến thức luyện kim và xử lý bề mặt phổ thông về các phương pháp mạ kẽm chống ăn mòn (tham chiếu các tiêu chuẩn ASTM A123/A153/B695, ISO 1461, ISO 4042); nên đối chiếu thêm bản tiêu chuẩn đầy đủ và khuyến nghị nhà sản xuất khi áp dụng cho kết cấu chịu lực hoặc bulong cấp bền cao.


